一、脉冲电化絮凝概述及特性
电化絮凝(Electrocoagulation)作用,是利用水中通过的电流及其电化学特殊设计来祛除污染物的工艺首先。它是应用于水处理的诸多重要物化处理步骤之一。其特性在于:
1、破坏失稳
通过破坏原污染物的稳定性并重新聚集等作用,使较小颗粒变成较大颗粒。水中污染物如重金属离子、无机和有机胶体,它们常以电荷形式稳定地保留在溶液中,对此舒尔茨(Schulze) 于1882 年曾展示过这些胶体物质。当加入具有相反电荷到这些胶体物质时,即起到去稳定作用。因受去稳定作用而处于不稳定状态的胶体能被重新聚合成更大颗粒的物质,直至沉淀分离或过滤而被除掉。
2、电化絮凝
絮凝功能,可用化学方法或电化方法来实现。其中,对化学絮凝功能的认可度,如今已变得越来越低,其应用也趋向越来越少。这是因为:化学絮凝需要比较繁多的处理工序和较高处理费用,又产生大量污泥和有害金属氢氧化物类废杂。化学絮凝,曾应用于悬浮物的去稳定处理使其形成某些可溶性固体,还应用于使废水中的一些无机物发生有效沉淀乃至被分离或过滤等,其商业应用已有十年之久。如铝石灰乳液PAC 等一些絮凝剂,曾广泛应用于化学絮凝处理过程。由于化学絮凝趋向于产生大量高含水率淤泥、过滤过程非常缓慢,其脱水过程又非常困难,所以化学絮凝很容易增加废水中的总溶解固体(TDS)以致在工业领域的应用变得越来越难以接受。
电化絮凝,可随时中和离子和带电颗粒,因此可促进污染物沉淀并低于化学沉淀浓度。同时能节约大量化学试剂费用。尽管电化絮凝技术在祛除阳离子、中和表面电荷方面具备类似于化学絮凝的良好功能,但由于电化絮凝的凝聚特性,又戏剧性地区别于化学絮凝特性。电化絮凝的凝聚倾向使其较少含有界面水、并具备较大剪切阻力和良好的过滤性。电化絮凝,可减少污染物中98%水分,节省舱底所含重金属和油乳液处理费用90%,其处理水也不同于化学絮凝处理水的特性。电化絮凝,通过反应室发展和电源专利产生了几种独立的、性质不同的电化学结果:
1)形成晶种:从阳极还原金属离子,形成新的中心基础上增长、稳定及终形成不溶性络合物。这些沉淀物,作为金属氧化物的络合物,即形成晶种。
2) 破乳: 电化絮凝产生的氧和氢离子,将粘合到以水作为母体的油分子上创造出一个不溶于水的络合物,并将水分子从油中、从钻探的泥浆中、从染料和墨水中分离出来,即完成破乳。
3) 形成卤素络合物:作为金属离子,它们自己结合到氯上,形成一个氯化的碳氢化合物分子。其结果形成一个较大的不溶性络合物,并从一些农药和除草剂及氯化物PCB(氯化多氯联苯)中分离出水分子。
4)漂白:电化絮凝反应后将产生氧离子,可氧化染料、氯化物、氧化细菌、一些氯化病毒及一些生物物料。
5)电子泛色(涂料):电化絮凝可清除水中电子泛色(这是水络合物极性化的效应),可让胶体物沉淀、增加电子和创造一个渗透压,还可破坏细菌、病毒及胞囊。
6) 在我们的电化絮凝反应室中,有效进行氧化与还原反应,加速产生自然的湿化学性质。
7)电化絮凝可减少酸碱度pH值的不稳定性而趋于中性。电化絮凝系统,具备能够控制反应室物料(铁、铝、钛、石墨)、安培强度、伏特、流速和PH值变化等工艺条件,使操作条件上佳化。对处理混合型废液如油、重金属和细菌混合液非常有效。而各种变量如温度、压强等因素在该工艺过程中的影响均很小。
二、电化絮凝应用范围
电化絮凝系统已成功应用于:
1、处理食品厂蛋白、脂肪和纤维废液;
2、去除废水中的金属和油脂;
3、净化盐水、冷却水,祛除细菌、脂肪等;
4、净化锅炉补充水,祛除CO2、硬度、TSS等;
5、去除BOD、TSS、TDS 等,使水达到饮用水标准;
6、去除污泥、稳定金属,减少污泥使其用于土壤改良;
7、净化密闭管路系统内的循环水;
8、净化防冻剂。去除油分、粉尘和金属;
9、处理反渗透膜浓缩液;
10、清洁锅炉可溶性固体,满足防锈抑垢需要;
11、在达标排放或水源回用前去除氯和细菌;
三、电化絮凝原理
电化絮凝技术工作原理:
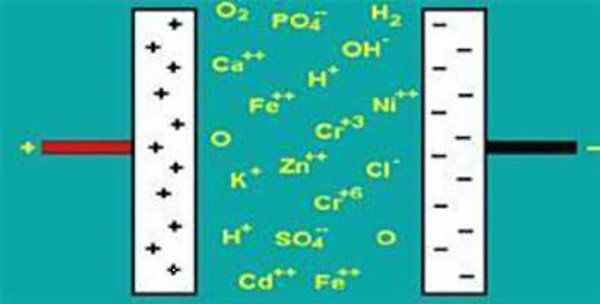
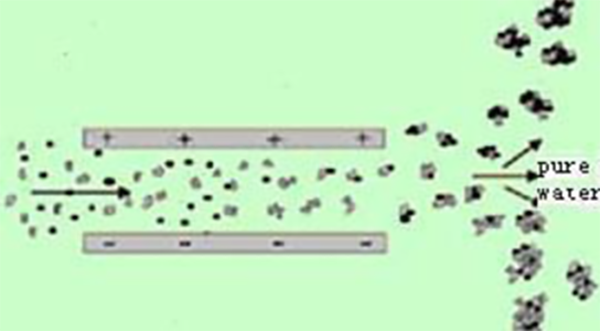
电化絮凝过程中,电流通过平行金属电极板进入水中。金属电极板根据去除物质的不同而选用不同的材料,以达到上佳处理效果,经常应用的有铁、铝、钛、石墨等。每种材料在某个领域中的应用范围都很广泛,同时它在这个领域中的应用又是独特的。反应箱的设计和电极板的选择是以对电化絮凝技术的实验测试和丰富经验为基础的。其处理原理有:
1、氧化作用
电解过程中的氧化作用:直接氧化,即污染物直接在阳极失去电子而发生氧化;间接氧化,利用溶液中的电极电势较低的阴离子,例如OH—、Cl—在阳极失去电子生成新的较强的氧化剂的活性物质[0]、Cl2 等,利用这些活性物质使污染物失去电子,起氧化分解作用,以降低原液中的BOD5、CODcr、NH3-N 等。
2、还原作用
电解过程中的还原作用:直接还原,即污染物直接在阴极上得到电子而发生还原作用。间接还原,即污染物中的阳离于首先在阴极得到电于,使得电解质中高价或低价金属阳离于在阴极上得到电子直接被还原为低价阳离子或金属沉淀。
3、凝聚作用
可溶性阳极例如铁、铝等阳极,通以直流电后,阳极失去电子后,形成金属阳离子Fe2+、Al3+,与溶液中的OH-生成金属氢氧化物胶体絮凝剂,吸附能力极强,将废水中的污染物质吸附共沉而去除。
4、气浮作用
电气浮法是对废水进行电解,当电压达到水的分解电压时,在阴极和阳极上分别析出氢气和氧气。气泡小,分散度高,作为载体粘附水中的悬浮物而上浮,容易将污染物质去除。电气浮既可以去除废水中的疏水性污染物,也可以去除亲水性污染物。电解产生的气泡粒径很小,氢气泡约为10~30μm,氧气泡约为20~60μm;而加压溶气气浮时产生的气泡粒径为100~150μm,机械搅拌时产生的气泡直径为800~1000μm。由此可见,电化絮凝产生的气泡捕获杂质微粒的能力比后两者为高,出水水质自然较好。此外,电化絮凝产生的气泡,在20℃时的平均密度为0.5g/L;而一般空气泡的平均密度为1.2g/L。可见,前者的浮载能力比后者大一倍多。
四、 电化絮凝功能与应用
1、 电化絮凝功能
1)用TCLP(毒害分类浸提程序)去除重金属和氧化物;
2)破坏水中乳化液;
3)破坏并去除细菌、病毒和肿瘤;
4)机加工漂洗和洗涤水处理;
5)污水处理;
6)去除放射性同位素;
7)反渗透、超滤、超毫微过滤及光催化预处理;
8)去除悬浮物和胶态固体;
9)去除脂肪、油脂类;
10)净化地下水;
11)净化饮用水源水;
12)处理冷却塔废水;
13)进水质量控制;
14)水资源零排放或回收金属;
2、电化絮凝优点:
1)净化效率高、回用量大,是其他类设备的5倍;
2)减少费用80-90%,可节约其它设备18-24个月费用;
3)去除率>90%且符合环境B级水(TCLP 检验);
4)水流稳定可预测,人力费极少(日查1-2 次);
5) 每运行2 个月填料添加仅需1 小时;
6) 适合大容量、多污染及多变负荷的水处理;
7) 污泥生成量极少;
3、絮凝比较
1)电化絮凝可净化大多数废水流且运营费用更低、产生污泥更少。经电化絮凝处理过的废水及其污泥,其质量要比化学沉淀法产生的污泥质量要好得多,也增加了水的回用机会,还可获得因金属氧化物技术测试作为土壤添加剂而加以利用。2)由于电化絮凝在一级操作中就沉淀出大量污染物,所以这种技术对于工业、商业和市政废水的处理具备非常明显的经济和环保优势而被优先选用。在投资和运行费用方面,通常节省1 年的运行费用(与化学絮凝相比),可回收全部设备投资。
3)用化学絮凝处理污废水时,用投入化学药剂的方法促使溶解性固体和悬浮物状态发生改变和沉淀。在废水处理时,常用化学药剂包括硫酸铝、氯化铁、硫酸铁,硫酸亚铁和石灰乳等。
4)用化学絮凝产生的淤泥,不仅处置困难,而且花费很高。因为大多数化学沉淀会产生大容积淤泥。当用石灰乳处理时,其淤泥体积高达废水体积的0.5%;当添加硫酸铁和石灰乳时,TSS 量可增至85%。
4、应用举例
某化学絮凝处理工程:
1)流量=378.4 万M3/日; 2)SS =220mg/l (0.022%);
3)硫酸铁FeSo4・7H20 添量=8.39mg/l; 4)石灰乳添量=71.33mg/l
5)碳酸钙溶解度=15mg/l
A、当不加化学絮凝剂、TSS 祛除率 60%时:
污泥生成量为495kg/日,体积8.1M3/日;
B、当添加化学絮凝剂、TSS 祛除率 85%时:
污泥生成量为1379kg, 体积17.6M3/日(增加1 倍),其中:
1)707kg/天来自TSS 淤泥; 2)淤泥12.25kg/天来自Fe(OH) 3 ; 3)污泥660kg/天来自碳酸钙;
因此,淤泥合计1379kg/天(干基准)
C、当电化絮凝、TSS 祛除率为 99%时:
1)淤泥824kg/天来自TSS; 2)污泥3.63kg/天来自溶解性电极反应室,污泥合计827.63kg, 体积
8.2M3/日(比化学处理减少1 倍,干基准)
结论:
电化絮凝产生的淤泥量略多于化学絮凝剂投入量的0.5%,即,化学絮凝沉淀的污泥总量中包含49%絮凝剂量,大幅增加了沉淀污泥量(使污泥体积增加一倍)。而有害废物增量的结果,势必又增加处理费用近20~30倍。一与化学絮凝相比,电化絮凝约减少83%污泥体积,并提高过滤速率76%。
★污泥处理费用,在水处理工程中往往占很大比重。有害废物污泥倾卸每吨收费180-260 元不等(视污泥的含水率而定)。自行采用干燥炉烘干,若是电镀污泥,则吨水处理成本上升≥2.0 元。
★总之,与化学絮凝所发生污泥出处理费相比,电化絮凝所节省的费用远高于电化絮凝系统运行费和保养费之和。
★电化絮凝过后通常在调PH 7-8 范围内操作,因而只发生环保性污泥(因金属中性污泥中是稳定的,以无害氧化物形式存在)。这样即符合美国环保机构EPA 规定,又可以通过加利福尼亚22STLC 和TTLC浸提试验验证。
五、电化絮凝处理水的回用领域
1、纺织染料水可运用电凝进行有效处理,从水中可分离出已消失的染料。经除色、除悬浮物和二氧化碳,使处理水质量达到完全回用标准。
2、冲洗电化絮凝极板上的金属污物、冲洗水槽等所需用水应考虑电化絮凝处理水而无需排放。这样可避免潜在不利因素,且节约排污费、监控和试验费及补充水费用。去除90%金属极板上的污物使极板质量达到标准。
3、肉和家禽加工:肉和家禽加工应采用电化絮凝工艺。这样可从排放的市政废水中得到蛋白和脂肪。其中,回收蛋白和脂肪,具有动物饲料价值。
4、啤酒冷却器水的循环应用,因电化絮凝破坏浑浊的大肠菌99.9999%,并分离出脂肪、蛋白质和悬浮物,这样不仅回用啤酒冷却器水,也无需排放。从沉淀物回收的脂肪和蛋白质经济价值,是价值节约的主要来源。
5、商业洗衣房可采用电化絮凝系统处理它们的洗涤水并加以回用其处理水。电化絮凝可有效去除悬浮固体和有机络合物。这样的水还保持热能,当电化絮凝进行时由此可节省能量。
6、当采用电化絮凝时,从采矿水中可去除悬浮粘土和煤颗粒。而未经处理的水是不能用于冷却采矿设备的,也不能排放到本地水库中。电凝处理后可除掉>99%颗粒,使处理水再用于采矿操作,节省大量新鲜补充水。
7、煤矿高湿度30%湿度煤,经加热去除湿气,用电化絮凝分离出的湿气冷凝液、粗劣固体和澄清液体,可用于注入油田岩层,简捷回收原油。
8、市政废水:经电化絮凝处理的市政废水,在大多数情况下,其处理水优于未处理水。